Forjas para cuerpos de válvulas HHF: Acero 4330V MOD y requisitos mecánicos
Forjas para cuerpos de válvulas HHF: Acero 4330V MOD y requisitos mecánicos
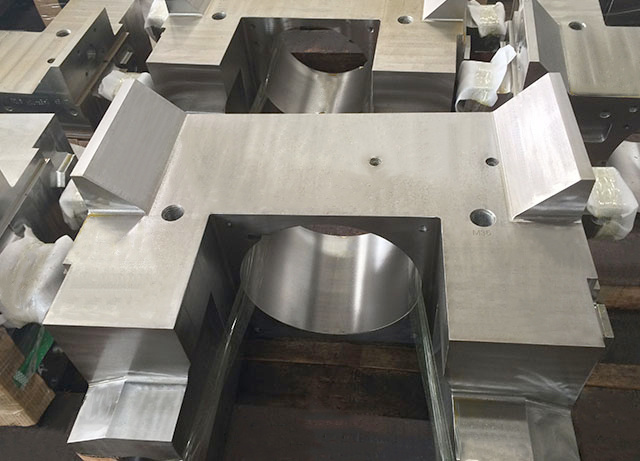
El cuerpo de una válvula es más que una simple carcasa para componentes internos. Sus paredes, aberturas, superficies de conexión y cavidades internas deben funcionar en conjunto como parte del equipo ensamblado. Cuando el componente se fabrica mediante forja de gran tamaño, tanto la selección del material como el posterior proceso de mecanizado merecen especial atención.
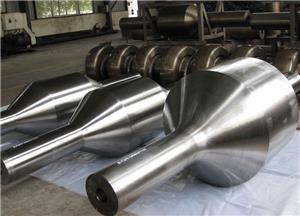
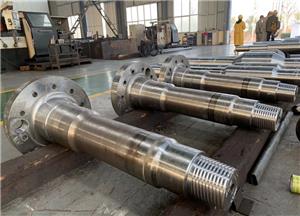
Henan Zhongyuan Heavy Forging Co., Ltd. (HHF) fabrica piezas forjadas de gran tamaño y precisión para equipos industriales. Su gama de cuerpos de válvulas incluye componentes con secciones transversales considerables y características mecanizadas complejas. Para este tipo de piezas, es necesario definir las especificaciones del material antes de finalizar el proceso de fabricación y los requisitos de inspección.
Los datos técnicos proporcionados por HHF para este cuerpo de válvula indican que está fabricado con acero aleado 4330V MOD. La composición especificada incluye entre un 2,0 % y un 3,0 % de níquel, entre un 0,80 % y un 1,10 % de cromo y entre un 0,40 % y un 0,65 % de molibdeno. El vanadio se mantiene dentro de un rango de 0,05 % a 0,15 %, mientras que el carbono oscila entre el 0,28 % y el 0,37 %. El contenido máximo de fósforo y azufre es de 0,015 % en ambos casos.
Los datos de composición establecen los límites con los que se puede verificar el material. Sin embargo, en el caso de un cuerpo de válvula forjado, la composición química es solo una parte de la especificación. También es necesario considerar las propiedades mecánicas requeridas y el estado del componente terminado, en relación con el plano aprobado y los criterios de aceptación aplicables.
La resistencia a la tracción mínima indicada es de 1033 MPa tanto en la dirección transversal (T) como en la longitudinal (L). El límite elástico mínimo es de 964 MPa para ambas orientaciones. Las demás propiedades reportadas muestran diferencias direccionales: la elongación es de al menos 10,7 % (T) y 15 % (L), mientras que la reducción de área es de al menos 32 % (T) y 45 % (L). La energía de impacto especificada es de al menos 90 J en la dirección transversal y 50 J en la dirección longitudinal.
En definitiva, estos valores ofrecen numerosos puntos de discusión para el equipo de ingeniería y compras en lo que respecta a la especificación del material. La resistencia a la tracción y el límite elástico relacionan diferentes tipos de comportamientos mecánicos, pero junto con la elongación, la reducción de área y la energía de impacto proporcionan detalles adicionales. Los resultados transversales y longitudinales deben evaluarse por separado y compararse con los requisitos reales del componente en cuestión.
La dificultad de fabricación persiste incluso después de que la pieza forjada alcanza su forma final. Los cuerpos de las válvulas pueden presentar aberturas que se cruzan, zonas rebajadas, superficies de montaje y elementos de unión que deben encajar con las piezas opuestas. Además de considerar los requisitos del material y el tratamiento térmico, también deben tenerse en cuenta las tolerancias de mecanizado, la precisión dimensional y el acceso para la inspección. Las medidas exactas variarán según el plano de cada componente y su uso previsto.
HHF cuenta con varias divisiones de producción, como las dedicadas a la forja, el tratamiento térmico, los equipos petroleros, el mecanizado y la refundición por electroescoria. Además, sus instalaciones incluyen un laboratorio de ensayos físicos y químicos, así como diversas áreas de investigación técnica. Estas operaciones permiten a HHF llevar a cabo eficazmente importantes trabajos de forja y gestionar piezas de equipos industriales.
Para los compradores que buscan cuerpos de válvulas forjados, una especificación técnica clara es un punto de partida práctico. El grado del material, las propiedades mecánicas requeridas, las dimensiones finales, el alcance del mecanizado y la documentación de inspección deben acordarse antes de que el pedido entre en producción. Esto proporciona al fabricante y al comprador una base común para evaluar la pieza terminada según los requisitos del proyecto.